Introduction
Les importateurs et distributeurs commerciaux sont souvent confrontés à des situations délicates. Imaginez : vous avez un système de clôture en bois composite installé depuis des années, et vous devez maintenant remplacer certains composants suite à des dommages sur le terrain ou à une expansion progressive. Le problème, c'est que si vous modifiez l'outillage en cours de production, les nouvelles pièces ne seront pas compatibles avec les fabrications existantes. Les modifications non annoncées entraînent généralement des retards et des décalages dans les lignes de production.
Les cartes de remplacement présentant un écart de 1 mm peuvent entraîner une rupture catastrophique des joints. Cet article propose un mécanisme de gouvernance auditable pour le contrôle des remplacements. Les achats répétés doivent être traités selon une procédure rigoureuse de gestion de la configuration afin d'éviter les demandes de garantie étendue ultérieures.
1. Établir un registre fiable de la commande originale de clôture WPC
1.1 Séparer l'UGS, la révision du produit et le lot de production
L'UGS sert à suivre l'article commercial et a une finalité différente de celle de la révision produit, qui identifie la version de référence technique, ou du lot de production, qui contrôle le lot de matières premières. L'achat par nom masque souvent les modifications d'outillage, ce qui accroît les risques d'incohérence.
Consignez les caractéristiques techniques clés, telles que les dimensions du noyau, l'épaisseur des nervures et les codes couleur spécifiques. Les modifications sont guidées par des critères de forme, d'ajustement et de fonction. Un nouveau SKU est nécessaire en cas de changement d'interface. Les cartes avec et sans capot de mêmes dimensions nécessitent des SKU différents pour éviter toute confusion visuelle. Toute modification technique doit être certifiée par les fournisseurs avant toute nouvelle commande en grande quantité.
1.2 Créer une nomenclature spécifique au projet
Élaborez une nomenclature complète pour tous les éléments structuraux. Celle-ci inclura les panneaux composites, les poteaux en aluminium, les rails de support, les équerres et les ancrages. Le descriptif devra être établi selon les normes contractuelles, avec les numéros d'articles et les quantités clairement indiqués. Les kits complets devront être conservés séparément des pièces de rechange individuelles.
Chaque élément doit être adapté à son point d'installation et à sa zone d'exposition au vent. Les codes d'alliage et de finition de la quincaillerie doivent être consignés afin d'éviter la corrosion galvanique. Les rails supérieur et inférieur ont des profils de charge distincts ; leur modification peut entraîner un désengagement. Vérifiez les sous-ensembles à l'aide des plans d'atelier d'origine pour vous assurer que les modifications apportées sur site ont été correctement annotées.
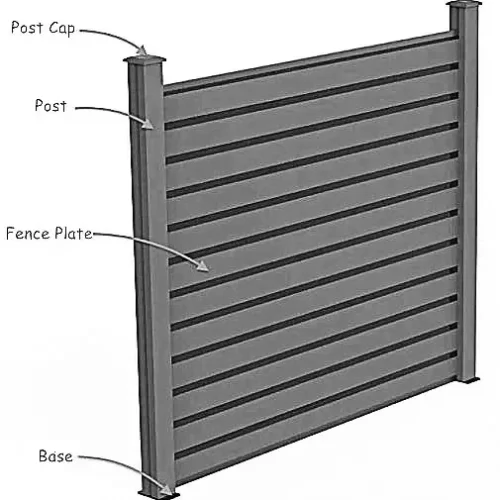
Liste des pièces de référence : Composants de base pour l’assemblage de clôtures en WPC
| Article n ° | Description des composants | Matériaux et spécifications | Détails de la fonction/de l'interface | Référence de traçabilité de la commande |
| 01 | Panneau à rainure et languette en WPC à confidentialité totale | Noyau en PEHD/farine de bois ; bouchon en ASA/co-extrudé | Remplissage structurel à emboîtement ; joint à rainure et languette | Référence principale + Niveau de révision + Code couleur |
| 02 | Poteau de clôture en aluminium structurel | Aluminium extrudé 6063-T5 ; revêtement en poudre | Élément porteur vertical principal ; double encoches pour poteaux | Profilé d'extrusion n° + Épaisseur de paroi |
| 03 | Rail inférieur assorti au profil | Aluminium épais avec crête de support surélevée | Poteaux de pont, assise, plancher, assure le drainage de l'eau | Dessin du profil du rail Rev + Détail de la fente de drainage |
| 04 | Rail de finition de retenue supérieur | Profilé en U en aluminium extrudé ; rebord de retenue du bouchon | Verrouille la planche supérieure en place ; maintient les jeux de dilatation aux extrémités | Référence dimensionnelle du profil + interface de fixation |
| 05 | Supports de fixation pour rail inférieur | Support moulé sous pression/formé ; spécifique à la position | Transmet la charge permanente et le cisaillement du vent aux poteaux verticaux. | Marque d'estampage du support + Spécifications de la jauge de fixation |
| 06 | Supports d'extension pour rail supérieur | Aluminium formé / Acier inoxydable ; Fente allongée | Limite la charge latérale du vent tout en permettant le glissement thermique | Référence de la pièce matérielle : b+ Classe de tolérance du coulisseau |
| 07 | Plaque de base d'ancrage de poteau | Socle en acier de construction robuste / aluminium moulé | Ancrages de surface sur fondations en béton (ASTM A36) | Révision du dessin de la plaque de base + Vérification de la soudure |
| 08 | Ensemble de fixations | Vis Torx en acier inoxydable de qualité 304 / 316 | Permet de fixer les supports aux poteaux muraux sans réaction galvanique | Fiche technique des fixations + Pas/Longueur du filetage |
1.3 Conserver les éléments de preuve justifiant les réorganisations futures
Créer un dépôt permanent pour les bons de commande centralisés. Ce dépôt devra également contenir les plans estampillés et les certificats d'usine, ainsi que les fiches techniques. Conserver des échantillons de référence étiquetés, non altérés, dans un entrepôt à température et hygrométrie contrôlées. Conserver les étiquettes des cartons indiquant les numéros de lot de résine.
Consignez les conditions ambiantes du chantier pertinentes pour le dimensionnement du joint de dilatation lors de l'installation. Conservez les manuels du fabricant et les confirmations de garantie. Notez toutes les dimensions de finition ou les solutions de remplacement utilisées sur le chantier. Protégez les distributeurs en cas de litige, en permettant une détection rapide par spectrophotomètre de la différence entre l'altération naturelle et les erreurs de pigmentation. Échantillons non altérés : assurez-vous que les dossiers de qualité d'origine comportent les résultats de laboratoire certifiés concernant la résistance à la flexion du noyau du panneau.
2. Vérifiez la compatibilité des accessoires avant d'approuver les substitutions.
2.1 Vérifier les interfaces qui déterminent l'ajustement
Comparez les offres actuelles des fournisseurs aux données d'origine en vérifiant les dimensions, les filières d'extrusion et les matières premières. Assurez-vous que la largeur des rainures et le profil des languettes n'ont pas été modifiés. Tenez compte de l'épaisseur du panneau, de la hauteur et de la profondeur de contact avec les canaux. Vérifiez les dimensions des supports et l'emplacement des trous de fixation par rapport aux documents approuvés, et contrôlez les tolérances d'installation.
Vérifiez si la formulation du noyau a changé entre les mélanges vierges et recyclés, ce qui modifie la rigidité en flexion. Envisagez une technologie de revêtement de surface pour améliorer les propriétés du matériau. Une légère diminution de la profondeur de la languette influe sur les seuils de décrochage sous la charge du vent, pouvant entraîner des éclatements. Veuillez fournir des plans de section révisés illustrant les tolérances critiques avant toute confirmation de nouvelle commande en gros.
2.2 Classer le remplaçant proposé
Définissez les remplacements selon trois catégories : remplacement direct, modification conditionnelle et remplacement incompatible. Les remplacements directs sont identiques aux pièces d’origine en termes de dimensions et de structure. Les modifications conditionnelles nécessitent des modifications sur site documentées et approuvées par des ingénieurs. Les remplacements incompatibles présentent une géométrie différente et requièrent le remplacement complet de la travée.
L'équivalence structurelle pour les charges de vent de conception ne peut être établie sur la seule base d'un ajustement physique précis. Toute substitution ayant une incidence sur les performances nécessite une validation technique. Le remplacement d'une plaque creuse par un profilé plein augmente la charge permanente de quarante pour cent et des calculs de cisaillement du boîtier de pédalier doivent être effectués. Les commandes de matériaux en gros ne doivent être passées qu'après assemblage d'échantillons réels sur un banc d'essai.
2.3 Évaluer l'apparence séparément de la compatibilité mécanique
L'interchangeabilité mécanique est très différente de l'acceptabilité esthétique. Des planches peuvent être parfaitement interchangeables mécaniquement et pourtant produire un résultat visuel très insatisfaisant. On peut évaluer des planches neuves et usées en termes de couleur, de texture, de brillance et de profil général. Les planches non traitées subiront une période de décapage tannique avant de se stabiliser.
Les variations de couleur peuvent être mesurées par spectrophotométrie, et les valeurs de référence seront soumises à des tolérances très strictes. La texture et le brillant de la surface devront également être vérifiés à la lumière du jour diffuse. Contrôlez visuellement les lignes d'ombre pour une correspondance parfaite de la profondeur des chanfreins. Lors du remplacement des planches, découpez les parties abîmées des coins invisibles pour restaurer les parties saillantes. Exigez l'approbation documentée du client concernant les comparaisons physiques côte à côte d'échantillons avant l'expédition.
3. Planifiez les pièces de rechange et les transitions de produits avant que l'approvisionnement ne devienne urgent.
3.1 Prioriser les pièces de rechange en fonction du risque de remplacement
Priorisez les pièces de rechange en évaluant les quantités installées, les taux de dommages, les délais de réapprovisionnement et la disponibilité. Les panneaux inférieurs sont particulièrement vulnérables aux impacts de la tondeuse et à l'exposition à l'eau. Parmi les pièces d'usure nécessitant un approvisionnement spécifique, on trouve les ferrures de portail, les tirants et les charnières de poteaux.
Utilisez des poteaux d'extrémité pour les audits afin de résister aux forces de cisaillement du vent déséquilibrées. N'oubliez pas les pièces spécifiques, comme les clips de rail uniques ou les protections en plastique, qui peuvent perturber les réparations. Les fixations anti-vent dissimulées se déforment sous l'effet de vents violents et cèdent lors des tempêtes suivantes. Ajustez les affectations en fonction des défaillances des composants.
3.2 Définir les niveaux de stock en fonction des besoins réels du service
N'utilisez pas de pourcentages de réduction aléatoires, car cela entraîne un surstockage de poteaux robustes et un sous-stockage de supports. Séparez votre stock de dépannage pour l'installation de votre stock de maintenance opérationnelle à long terme. Définissez vos seuils de réapprovisionnement en fonction de paramètres éprouvés tels que les quantités minimales de commande et les délais de livraison, en tenant compte des microclimats des chantiers et de la capacité de stockage.
Pour les articles de maintenance à faible rotation, privilégiez les prévisions de la demande intermittente plutôt que la moyenne mobile standard. Tenez compte des cycles de production du fournisseur : toute commande inférieure aux minimums engendrera des frais importants de mise en place des matrices. Une approche hybride de la planification des stocks permettra de réduire les coûts de stockage tout en garantissant une très haute disponibilité. Veillez à stocker les cartes de rechange à plat dans les entrepôts, sur des entretoises continues, afin d'éviter tout affaissement irréversible.

3.3 Convenir d'un processus pour les composants révisés ou abandonnés
Clarifiez les opportunités de commandes finales, les exigences en matière d'outillage et les approbations pour les systèmes de remplacement avant que l'approvisionnement ne devienne critique. Incluez des clauses contractuelles obligeant les fournisseurs à vous informer de toute modification de produit 90 jours avant tout changement d'outillage ou de formulation. Exigez que ces notifications détaillent les références concernées et les dates de mise en œuvre, ainsi que la rétrocompatibilité et les solutions de remplacement disponibles.
Définissez les modalités spécifiques du protocole, notamment les options de rachat avant la mise hors service définitive des anciennes matrices. Mettez en place des contrats de rétention pour l'outillage. Lors de la mise hors service d'anciens profils, utilisez des courbes de dégradation pour calculer les montants de rachat. Assurez-vous que des engagements écrits précisent les durées minimales de rétention pour tous les outils post-production sur tous les projets de clôture commerciaux.
4. Contrôler les réapprovisionnements sur plusieurs livraisons
4.1 Confirmer les détails de la fourniture de la clôture en WPC avec le fournisseur
Les examinateurs de projets doivent impérativement demander les plans du modèle, des échantillons physiques et les manuels d'installation en vigueur dans le cadre du dossier de soumission. Pour l'évaluation de ces matériaux, il est essentiel de collaborer avec un fournisseur fiable. KR WPC est un important fabricant de panneaux de clôture composites, ainsi que de poteaux en aluminium et d'accessoires assortis. Consultez leur site web : krecocomposites.com. Lors de l'examen des cadres, il convient de vérifier les profils actuels et les accessoires compatibles, et d'identifier les références afin de pouvoir les commander ultérieurement.
Présentez la disponibilité des composants comme une série de vérifications techniques pour chaque projet, et non comme une garantie de service permanent. Vérifiez les plans (section, tolérances de fabrication et quantités minimales de commande pour les commandes répétées). Contrôlez les délais de production et de livraison. Si le fournisseur ne dispose pas de lignes d'extrusion dédiées, tenez compte des variations de tolérance accrues possibles liées à une production par lots intermittents. Exigez une confirmation écrite des numéros de filière et du code de la formule de résine. En définitive, s'approvisionner directement auprès d'un fabricant de profilés extrudés permet à l'acheteur d'obtenir des panneaux de longueur sur mesure, ce qui peut réduire les déchets sur chantier jusqu'à 15 %.
4.2 Délivrer chaque nouvelle commande en fonction d'un colis approuvé
Ne passez pas de commandes répétées sur la base de demandes verbales, de références génériques ou de copies de factures. Constituez un dossier d'approbation de réapprovisionnement vérifiable. Ce dossier doit inclure toutes les références contractuelles initiales et les UGS requises, ainsi que les numéros de révision des plans, les quantités exactes et les lieux de livraison approuvés.
S'assurer de l'inclusion de plans cotés, ainsi que des dérogations aux tolérances et des limites d'aspect physique. Accuser réception par écrit et formellement du dossier technique complet par le fournisseur avant le lancement de la production. Mettre en place des points de contrôle qualité tout au long de la production, tels que des contrôles dimensionnels en cours de production et des audits avant expédition. Prévoir des clauses de production pilote pour valider les échantillons avant la livraison des lots. Inclure une liste de contrôle de vérification convenue dans le contrat d'achat officiel.
Liste de contrôle pour le réapprovisionnement d'échantillons
| Élément d'audit | Exigence de base | Données de commande vérifiées | Méthode de vérification | État de la signature/approbation |
| Numéro de pièce (SKU) | Référence SKU commandable correspondant exactement | par exemple, KR-WPC-FB-160 | Vérification croisée des bons de commande et du catalogue | Approuvé / En attente |
| Niveau de révision | Version technique approuvée | par exemple, Rév. C (Réf. CAO : n° 842) | Superposition de dessin CAO | Approuvé / En attente |
| Quantité commandée | Besoins nets du projet + pièces de rechange | par exemple, 450 pièces (30 baies + pièces de rechange) | Vérification détaillée de la nomenclature | Approuvé / En attente |
| Lot de production / lot | Production par lots documentée en usine | Par exemple, lot n° 2026-B08-PEHD | Étiquette du carton et certificat d'usine | Approuvé / En attente |
| Vérification de l'ajustement dimensionnel | Tolérances critiques dans | Épaisseur de la languette et profondeur de la rainure | vérification du site à l'aide d'un pied à coulisse | Approuvé / En attente |
| Confirmation structurelle | Requis en cas de substitution | Confirmation signée par l'ingénieur | revue structurelle PE | Approuvé / Exempté |
| Esthétique / Correspondance des couleurs | spectrophotomètre | Vérifié par rapport à l'échantillon de référence | Rapport de comparaison optique / rapport de laboratoire | Approuvé / En attente |
4.3 Assurer la traçabilité des composants livrés tout au long de l'installation
Les fournisseurs doivent utiliser un étiquetage des cartons comportant les références, les codes de révision, les numéros de lot et les phases du projet. Des audits de réception formels doivent être effectués afin de comparer les étiquettes reçues avec le bon de commande approuvé. Les dimensions non conformes et les produits de substitution non approuvés (y compris toute variation de profil non signalée) doivent être immédiatement mis de côté pour éviter toute installation accidentelle.
Maintenez la séparation physique des lots dans la zone de stockage en entrepôt. Ne mélangez jamais les anciens et les nouveaux lots de fabrication. Lors de l'installation, enregistrez les lots spécifiques et mettez à jour les dossiers de projet permanents. Le marquage des lots est traçable. Cela permet d'éviter les litiges de garantie systémiques et d'identifier si les défaillances sont des erreurs isolées ou un problème lié à un lot. Vérifiez les bons de livraison en les comparant aux numéros de pièces correspondants.
Conclusion
Pour réussir les réapprovisionnements sur des projets pluriannuels, il est essentiel d'aller au-delà des descriptions génériques. Il faut privilégier un contrôle rigoureux de la configuration des références, une compatibilité mécanique validée et des stocks de rechange calculés avec précision.
Les éléments techniques requis comprennent les dossiers initiaux et les plans CAO de référence, ainsi que les rapports de laboratoire et les échantillons physiques. Une validation technique écrite est indispensable avant d'autoriser toute modification sur le terrain. Il est conseillé de collaborer avec des fabricants comme KR WPC (krecocomposites.com) avant le début des travaux. Cela permet d'établir des références, d'évaluer les plans de profil et de finaliser les commandes spéciales.
FAQ
Que doivent faire les acheteurs lorsqu'un accessoire de clôture d'origine n'est plus fabriqué ?
Obtenez les plans techniques officiels des solutions alternatives proposées, vérifiez la compatibilité de l'assemblage, confirmez que la résistance à la charge du vent est toujours présente et testez un échantillon d'assemblage avant de passer les commandes en gros.
Quels composants de clôture en WPC faut-il conserver comme pièces de rechange ?
Concentrez-vous sur les éléments les plus vulnérables : les planches inférieures de la clôture (exposées à l’humidité du sol), les ferrures du portail, les supports de fixation des poteaux de clôture et les embouts en plastique.
Combien de planches de clôture et d'accessoires de rechange un projet doit-il commander ?
Basez vos quantités sur les variables du projet (dommages liés à l'installation, exposition environnementale, délais de réapprovisionnement, quantités minimales de commande des fournisseurs) plutôt que sur des pourcentages universels arbitraires.
Comment gérer les modifications des références (SKU) lors des livraisons par phases ?
Maintenez des configurations de base strictes ; si une modification apportée par un fournisseur altère la forme, l'ajustement ou la fonction, attribuez un nouveau numéro de pièce et isolez le stock plutôt que de mélanger des révisions mixtes sur site.
Quand faut-il remplacer une travée de clôture complète plutôt que des pièces individuelles ?
Lorsque la géométrie du profil actuel ne s'emboîte pas avec les planches existantes, ou lorsque les différences visuelles d'altération entre les planches neuves et existantes dépassent les limites d'acceptation du projet, remplacez l'ensemble de la travée.